Abdichtung, Verklebung und andere Konturauftragverfahren

Konturauftragstechnologien
Die Programmierung eines Werkzeugwegs für das Abdichten erzeugt im Wesentlichen einen Zyklus, der aus drei Abschnitten besteht:

Annäherung (außerhalb des Prozesses)
Dichtungsprozess (im Prozess)
Rückzug (außerhalb des Prozesses)
Der Zyklus wird durch die Programmierattribute und Ereignisse berechnet und gesteuert.
Programmierungsattribute
Die Anzeige der Programmierattribute in den Dashboards Programmierstandards und Aktives Programm wird in einer Settings.xml-Datei definiert. Bei einer Standardinstallation befindet sich eine Standarddatei im Pfad <install>\E2Plugin\Technologies\SealingTechnology\Standard\ControllerSettings.
Für den Standardcontroller wurden die folgenden Attribute definiert.
| Tech-Registerkarte | Behälter | Attribut | Beschreibung |
|---|---|---|---|
 Program base | |||
 Tool data | |||
 Manufacturing geometry | |||
 Toolpath calculation | |||
| Technology base | |||
 Contour | |||
 Toolpath quality |
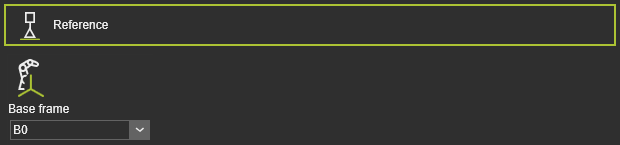 | Die Programm-Referenzinformationen. |
| Basisrahmen | Der Bezugsrahmen des Programms. |
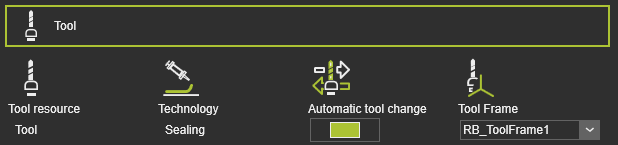 | Werkzeuginformationen. |
| Werkzeugressource | Der Name des Werkzeugs. |
| Technologie | Die angewandte Technologie. |
| Automatischer Werkzeugwechsel | |
| Werkzeugrahmen | Der Werkzeugrahmen, der den Werkzeugweg ausführt. |
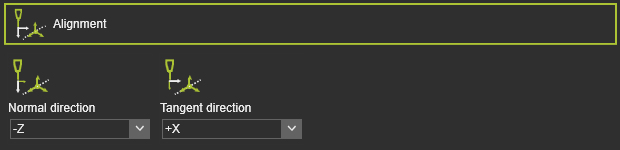 | Die Zuordnung der Werkzeugrahmenachsen zu den entsprechenden Vektoren der Prozessgeometrie. |
| Normale Richtung | Die Ausrichtung der Z-Achse des Werkzeugkoordinatensystems mit der Normalenrichtung der Prozessgeometrie. |
| Tangentialrichtung | Die Ausrichtung der X-Achse des Werkzeugkoordinatensystems an der Tangentialrichtung der Prozessgeometrie. |
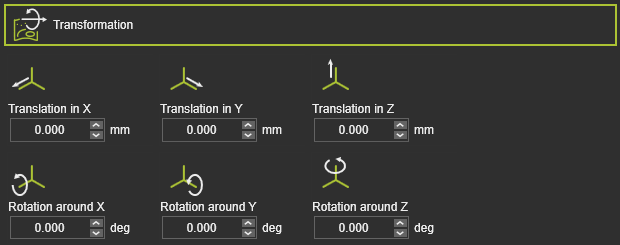 | Die globale Transformation der Fertigungsgeometrie. |
| Translation in X,Y,Z | Die globale Translation in X-, Y- oder Z-Richtung. |
| Drehung um X, Y, Z | Die globale Rotation um die X-, Y- oder Z-Achse. |
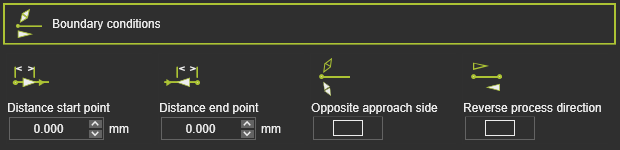 | Die Randbedingungen an der Fertigungsgeometrie zur Berechnung des Werkzeugwegs. |
| Abstand Startpunkt | Der Abstand des ersten Bearbeitungspunkts von der Startposition der Prozessgeometrie. |
| Abstand Endpunkt | Der Abstand des letzten Bearbeitungspunkts zur Endposition der Prozessgeometrie. |
| Gegenüberliegende Anfahrseite | Um die Anfahrseite an der Fertigungsstartposition umzukehren. |
| Richtung des Prozesses umkehren | Um die Fertigungsprozessrichtung umzukehren, d. h. Start- und Endposition zu tauschen und umgekehrt. |
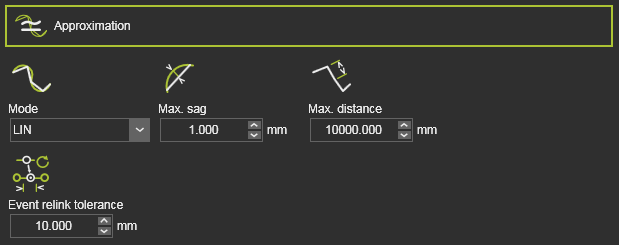 | Die Annäherung des Fertigungskonturs zur Berechnung des Werkzeugwegs. |
| Modus | Der Modus zur Annäherung an die Kontur. |
| Max. Durchbiegung | Die maximal zulässige Abweichung zwischen der Geometrie und dem berechneten Werkzeugpfad. |
| Max. Abstand | Die maximale Entfernung zwischen zwei Werkzeugweg-Elementen im Prozess entlang des Konturs. |
| Toleranz für Ereignis-Neuverknüpfung | Die Toleranz, um das nächstgelegene TPE nach einer Neuberechnung des Werkzeugwegs zu finden, dem das bestehende Ereignis zugewiesen wird. Dieses Attribut ist standardmäßig ausgeblendet. |
 | Der Versatz des Werkzeugweg-Elements von seiner ursprünglichen Position auf der Fertigungsgeometrie. |
| Konturversatz | Die Verschiebung in bi-tangentialer Richtung. |
| Blechversatz | Der Versatz in (Oberflächen-)Normalenrichtung. |
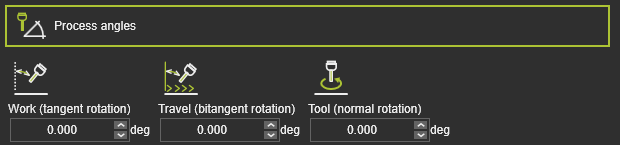 | Die betriebliche Ausrichtung der Werkzeugressource. |
| Arbeitswinkel (Tangentialdrehung) | Der Arbeitswinkel, d. h. Tangentialdrehung. |
| Verfahrwinkel (Bitangentialdrehung) | Der Verfahrwinkel, d. h. Bitangentialdrehung. |
| Werkzeug (Normale Rotation) | Der Werkzeugwinkel, d. h. die normale Rotation. |
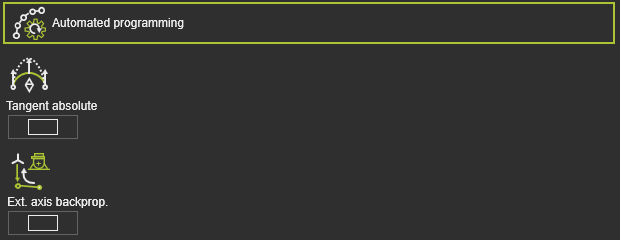 | Zusätzliche (Optimierungs-)Bedingungen zur Berechnung des Werkzeugpfads. |
| Tangential absolut | Ein Schalter zur automatischen Anwendung einer tangentialen absoluten Richtung auf dem Bearbeitungspfad der Operation. Die tangentiale Richtung des ersten Bearbeitungspfads wird als Referenz verwendet. |
| Rückwärtsfortschreibung externer Achse | Die Achsenwerte einer externen Ressource, wie beispielsweise eines Positionierers, die an der ersten Position des Bearbeitungspfads eingestellt wurden, werden rückwärts bis zum Anfahrpunkt dieses Bearbeitungspfads übertragen. |
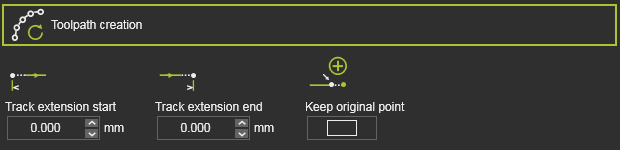 | Die Verlängerung endet an den Spurenden bei der Programmierung einer Operation. |
| Spurerweiterungsbeginn | Der Wert der Verlängerungslänge. Ein negativer Wert ist möglich. |
| Ende der Schienenerweiterung | Der Wert der Verlängerungslänge. Ein negativer Wert ist möglich. |
| Originalpunkt beibehalten | Umschalten, um festzulegen, ob das ursprüngliche Pfadelement (Position) zur Überfahrposition verschoben wird oder an seiner ursprünglichen Position verbleibt. Im letzteren Fall wird ein neues Pfadelement an der Überfahrposition erstellt. |
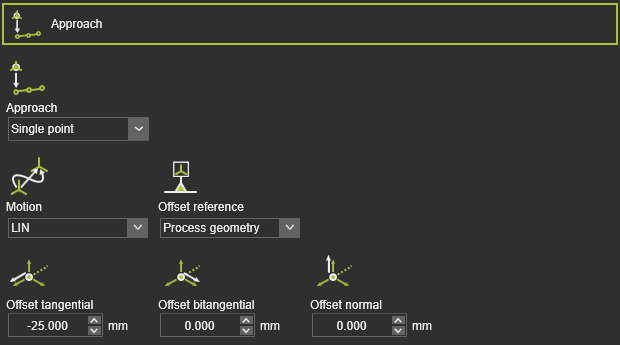 | Um eine Annäherungsbewegung an den laufenden Werkzeugweg zu definieren. |
| Annäherung | Die Anzahl der Annäherungsschritte. |
| Bewegung | Der Bewegungstyp für die Annäherung. |
| Offset-Referenz | Die Referenz zur Bestimmung der Versatzrichtungen. |
| Tangentialer / bitangentialer / normaler Versatz | Der lokale Versatz des Anfahr-Schritts vom Start-Element des laufenden Werkzeugpfads. |
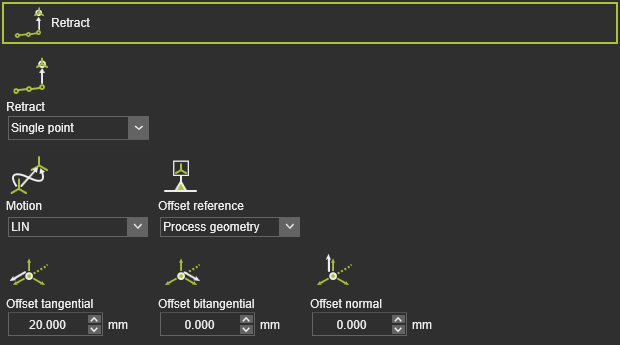 | Um eine Rückzugsbewegung vom aktuellen Werkzeugweg zu definieren. |
| Zurückziehen | Die Anzahl der Rückzugsschritte. |
| Bewegung | Der Bewegungstyp für den Rückzug. |
| Offset-Referenz | Die Referenz zur Bestimmung der Versatzrichtungen. |
| Tangentialer / bitangentialer / normaler Versatz | Zum lokalen Versatz des Rückzugs-Schritts vom Endelement des laufenden Werkzeugpfads. |
 | Die Aktionen beim Starten der Verteilung des Dichtmittels. |
| Pistole ein | Legt das Ereignis zum Einschalten der Dichtmittelpistole fest. |
 | Die Aktionen beim Stoppen der Verteilung des Dichtmittels. |
| Pistole aus | Legt das Ereignis zum Ausschalten der Dichtstoffpistole fest. |
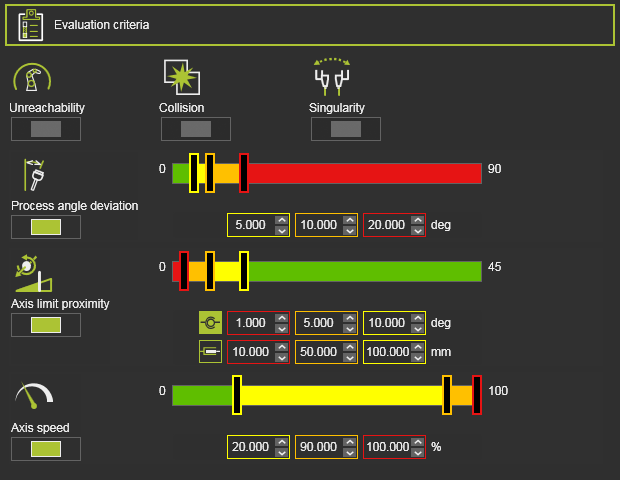 | Die Bewertungskriterien für die Werkzeugwegqualität. Der genaue Inhalt kann je nach Technologie variieren. |
| Unerreichbarkeit | Bewertet unerreichbare Situationen des Roboters oder der Maschine. |
| Kollision | Bewertet Kollisionen. |
| Singularität | Bewertet Singularitätssituationen des Roboters oder der Maschine. |
| Abweichung des Prozesswinkels | Bewertet die Abweichung des Prozesswinkels von seinem Referenzwert. |
| Achsnäherung an die Grenzwerte | Bewertet die Annäherung an die Grenzen der angetriebenen Achsen. Getrennter Bewertungswertbereich für lineare und rotatorische Gelenkachsen. |
| Achsgeschwindigkeit | Bewertet die Achsgeschwindigkeit aller angetriebenen Achsen als (absolute) Differenz zwischen dem Start- und dem Endbewegungspunkt zwischen Positionen. |
Programmevents
Die Standard-Dichtungstechnologie verfügt über die folgenden Programmierereignisse:
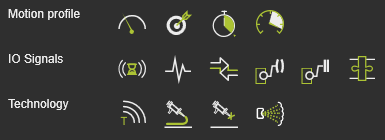
| Bewegungsereignisse | |
|---|---|
 Speed | Legt die Geschwindigkeit für die nachfolgenden Bewegungen fest. |
 Accuracy | Legt die Genauigkeit für die nachfolgenden Bewegungen fest. |
 Dwell | Legt eine Wartezeit am Pfadelement fest, während der das Werkzeug an der Position verbleibt, bevor es weiterbewegt wird. |
 Acceleration | Legt die Beschleunigung für die nachfolgenden Bewegungen fest. |
| IO-Signalevents | |
|---|---|
 Wait for signal | Fügt ein Ereignis zum Warten auf ein Eingangssignal des aktiven Controllers hinzu. |
 Set signal | Fügt ein Ereignis zum Setzen eines Ausgangssignals des aktiven Controllers hinzu. |
 Synchronize robots | Legt ein Ereignis fest, um kooperierende Roboter zu synchronisieren. |
 Set resource port | Legt einen Port einer Ressource fest. |
 Wait for resource port | Wartet auf einen Port einer Ressource. |
 Adapter actor | Setzt ein Signal eines mechanischen übergeordneten Adapters, um während der Simulation eine mechanische Verbindung zu erstellen oder zu löschen. |
| Technologieereignis | |
|---|---|
 Text | Fügt einen Kommentar ein. |
 Gun on | Aktiviert die Dichtmittelverteilung. |
 Gun off | Stoppt die Dichtmittelverteilung. |
 Brush | Legt die Dispersionsbürste fest. |
Prozesssimulationsmodelle
Die Dichtungstechnologie unterstützt die folgenden Prozesssimulationsmodelle:

