Soudage à l’arc

Soudage à l’arc
Programmer un parcours d’outil pour le soudage à l’arc génère essentiellement un cycle (de soudure), c’est-à-dire une opération, qui se compose de trois sections :
-
Approche (hors processus)
-
Processus de soudage (en cours)
-
Rétraction (hors processus)
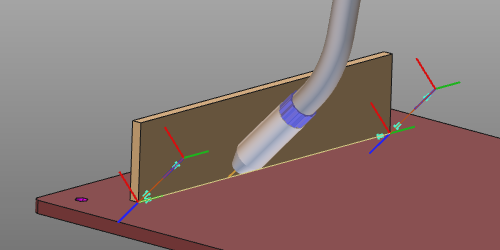
Le cycle de soudage est calculé et contrôlé par les attributs et événements de la programmation.
Cycles de soudage
La soudure à l’arc prend en charge différents cycles de soudage mondiaux.
| Continu | Génère une jointure de soudure le long du parcours du procédé, du début à la fin de la position. | 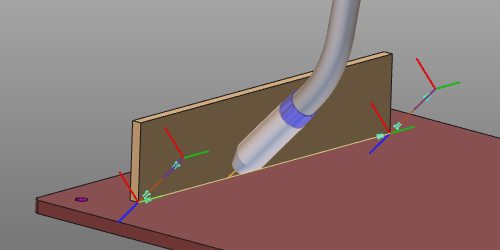 |
| Stitch | Génère une soudure intermittente le long du parcours du procédé, composée d’un certain nombre de petites coutures de soudage. | 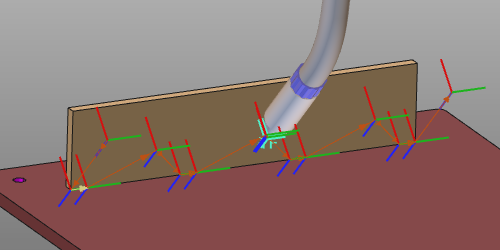 |
| Spot | Génère un cycle de points de soudure à la ou aux positions définies. | 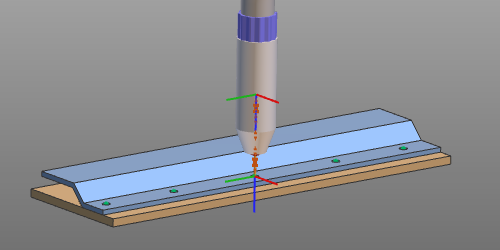 |
En plus de ces cycles de soudage globaux, des fonctionnalités ou routines spéciales peuvent être appliquées pour maximiser l’optimisation, l’efficacité et les performances.
| Soudure en boîte | Cela élargit le cycle global de soudage, où au début et à la fin du trajet, les paramètres de soudure doivent être différents du reste du cycle. Par exemple, dans les virages, pour atteindre le chemin sans collision. | 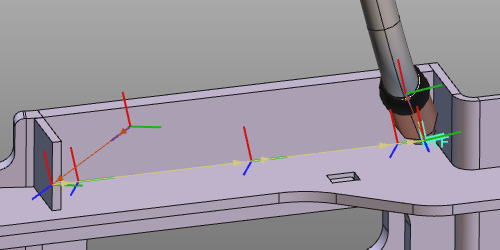 |
| Orientation des procédés | Ne fonctionne que dans des situations où un positionneur à 1 ou 2 axes rotatifs transporte la pièce et où le positionneur (mouvement) est connecté au contrôleur. À chaque position du trajet de l’outil, l’axe de positionnement est manipulé de manière à ce que la direction normale de l’outil de soudure (et donc aussi la couture de soudure) reste en position descendante. En position verticale, le matériau de soudage liquide reste en place. | 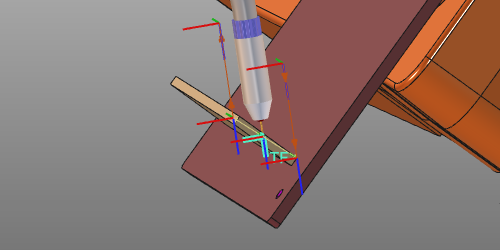 |
| Étalonnage des coutures | Selon la méthode d’étalonnage : Génère un cycle représentant l’opération de calibration de la couture. Par exemple, l’étalonnage sur des points de contact. Prolonge le cycle de soudage existant avec la définition d’étalonnage. Par exemple, la calibration sur le suivi de couture avec le laser. | 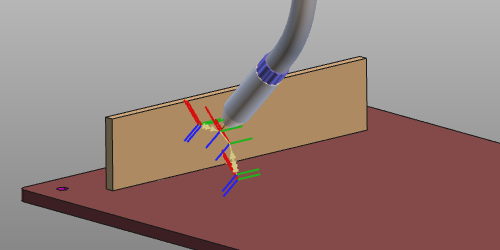 |
Angles d’outil
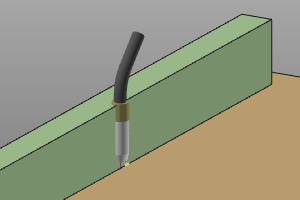
En général, il existe trois angles d’outil pour définir l’orientation de la torche de soudage en partant de sa position nominale.
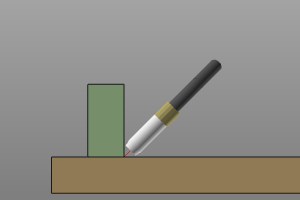 | 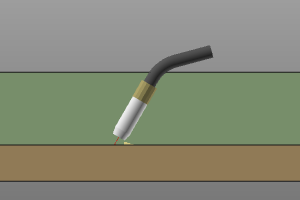 | 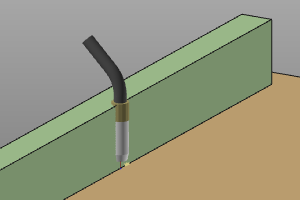 |
| Œuvre | Voyage | Outil |
Alignement des outils
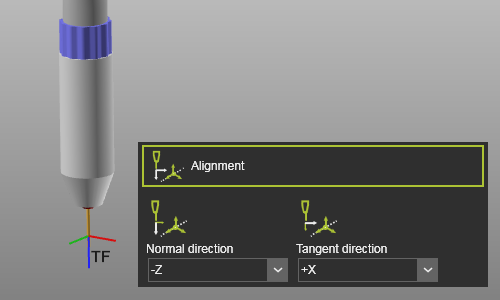
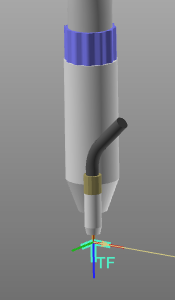
Chaque outil possède un cadre d’outil qui sert à le placer sur le trajet de l’outil à sa bonne position et orientation. Il est essentiel que ce référentiel soit aligné avec l’orientation de la géométrie du procédé afin d’obtenir un résultat correct. Cet alignement correspond à la correspondance entre le cadre de l’outil et la géométrie du procédé.
Lors de la création de la géométrie du procédé, une direction normale et une tangente, c’est-à-dire la direction de déplacement, ont été définies.
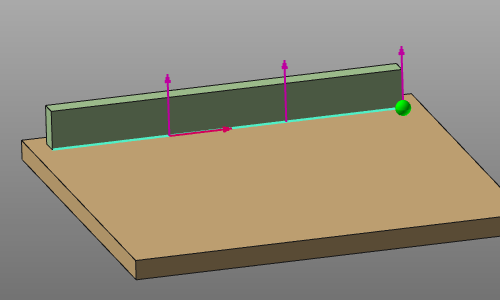
Avec les attributs Alignement, les axes du cadre de l’outil doivent être mappés avec ces directions pour aligner correctement l’outil.
 |  |
Étalonnage des coutures
L’opération de soudage peut être prolongée par une opération de calibration de la couture pour déterminer la position de la soudure.
Plusieurs méthodes d’étalonnage sont mises en œuvre :
 | Détection tactile avec fil Détermination de la pièce par contact (c’est-à-dire collision) entre le fil du pistolet à souder et la pièce. L’étalonnage de la position de la pièce est effectué avant de commencer le processus de soudage. | 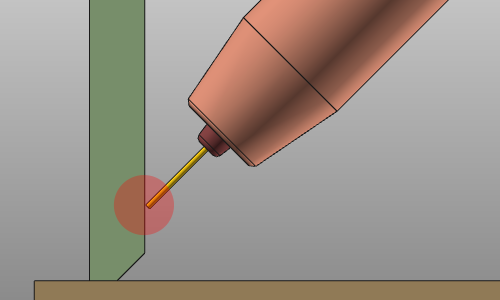 |
| Détection tactile avec buse Détermination de la pièce par contact (c’est-à-dire collision) entre la buse du pistolet de soudure et la pièce. L’étalonnage de la position de la pièce est effectué avant de commencer le processus de soudage. | 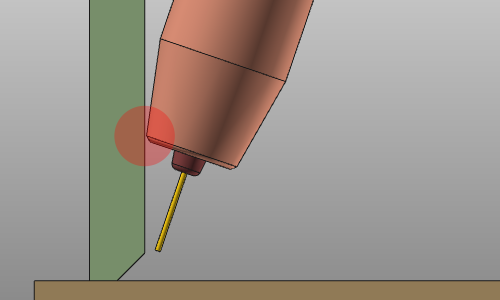 |
 | Recherche de couture avec laser ponctuel Détermination de la pièce en mesurant la position de la pièce avec un laser. L’étalonnage de la position de la pièce est effectué avant de commencer le processus de soudage. | 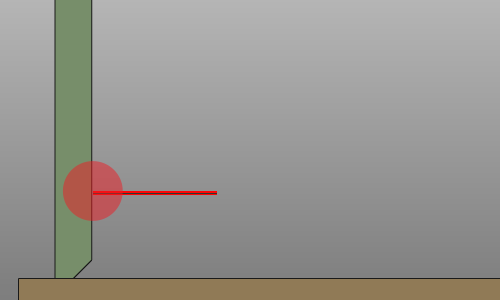 |
 | Recherche de couture avec un laser à lignes Détermination de la pièce par mesure, c’est-à-dire en scannant la position de début et de fin de la soudure avec un laser 2D/3D. L’étalonnage de la soudure est effectué avant de commencer le processus de soudure. | 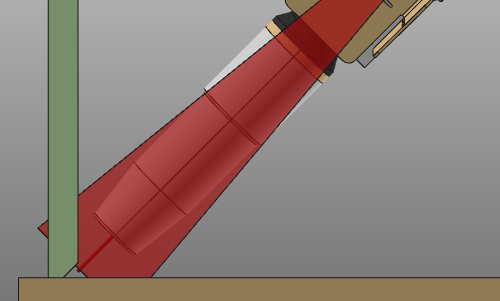 |
 | Suivi de la couture avec laser ligne Détermination de la pièce par mesure continue de la position de la pièce pendant l’opération de soudage avec un laser ligne. | 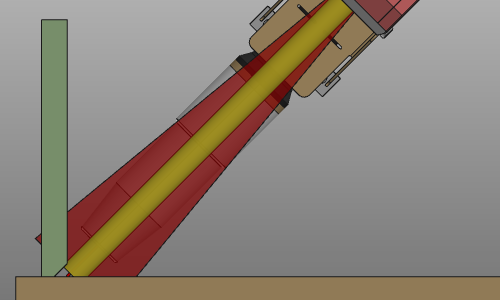 |
Attributs de programmation
L’affichage des attributs de programmation dans les tableaux de bord par défaut de programmation et Actif est défini dans un fichier Settings.xml. Avec une installation standard, un fichier par défaut se trouve sur le chemin <installer>\E2Plugin\Technologies\ArcWeldingTechnology\Standard\ControllerSettings.
| Onglet Tech | Conteneur | Attribut | Description |
|---|---|---|---|
 Program base |  | Cadre de base | Le référentiel du programme. |
 Tool données |  | Outil | Le nom de l’outil. |
| Technologie | La technologie appliquée. | ||
| Changement automatique d’outil | |||
| Cadre d’outil | Le cadre d’outil qui suit le parcours d’outil. | ||
 | Direction normale | L’alignement de l’axe Z du cadre de l’outil avec la direction normale de la géométrie du procédé. | |
| Direction tangente | L’alignement de l’axe X du cadre d’outil avec la direction tangente de la géométrie du procédé. | ||
 Manufacturing Géométrie | 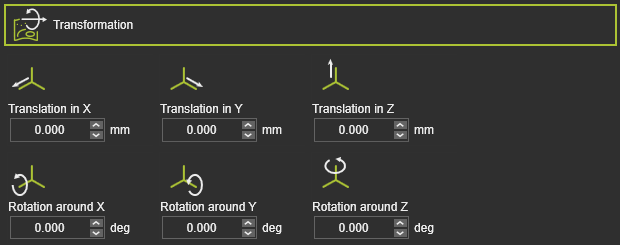 | Traduction dans X, Y, Z | La traduction globale dans les directions X, Y ou Z. |
| rotation autour de X, Y, Z | La rotation globale autour des axes X, Y ou Z. | ||
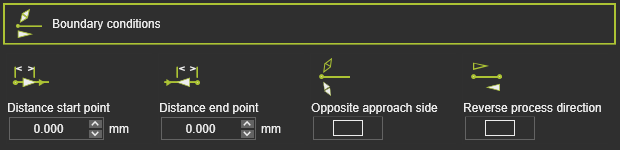 | point de départ de la distance | La distance du premier point en cours de processus depuis la position de départ de la géométrie du procédé. | |
| Distance point final | La distance du dernier point en cours de traitement par rapport à la position finale de la géométrie du procédé. | ||
| Côté d’approche opposé | Inversez le côté d’approche à la position de départ de la fabrication. | ||
| Direction inverse du processus | Inverser la direction du processus de fabrication. | ||
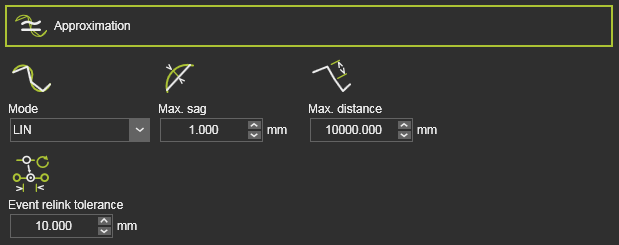 | Mode | Mode approximation. | |
| Sag | Déviation maximale autorisée entre la géométrie et la trajectoire d’outil. | ||
| Distance maximale | Distance maximale entre deux éléments de trajet d’outil. | ||
| Tolérance de reliaison d’événements | Tolérance à la reconnexion des événements existants après recalcul. | ||
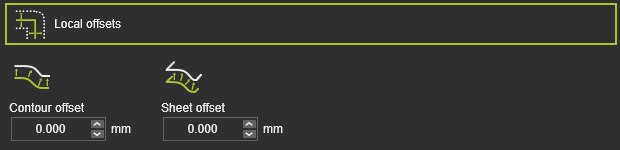 | Décalage de contour | Décalage en direction bitangente. | |
| Sheet offset | Décalé dans la direction normale de la surface. | ||
 Technology base | 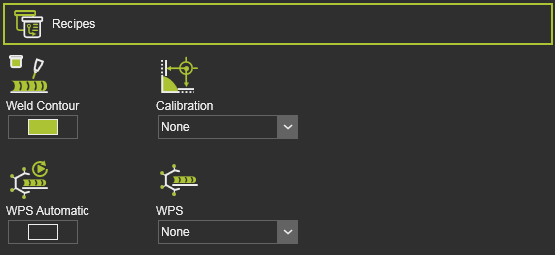 | Contour de soudure | Définit le fonctionnement de soudure en courbe de niveau. |
| Calibration | Sélecteur des méthodes d’étalonnage des joints de soudure. | ||
| (Additionnel) | Attributs supplémentaires de calibration. | ||
| WPS Automatique | Attribution automatique de la spécification de la procédure de soudure. | ||
| WPS | Assignation manuelle de la spécification de la procédure de soudure. | ||
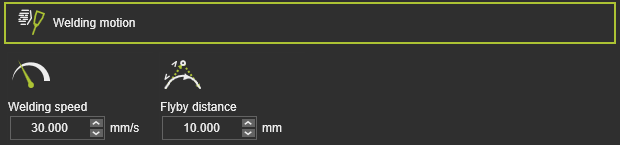 | Vitesse de soudage | Vitesse de soudure. | |
| Distance de survol | Précision du mouvement sur le chemin de soudure. | ||
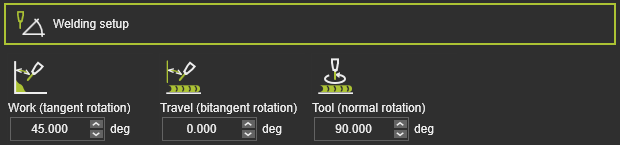 | Travail (rotation tangente) | Angle de travail. | |
| déplacement (rotation bitangente) | Angle de déplacement. | ||
| Outil (rotation normale) | Angle de l’outil. | ||
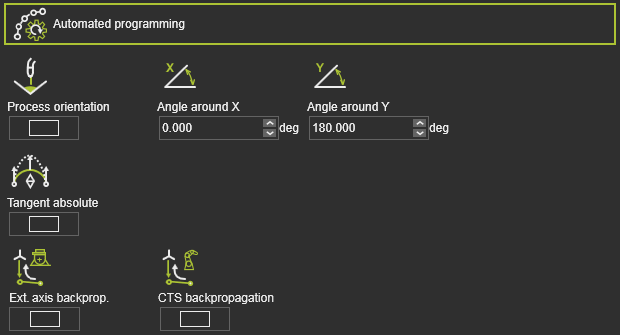 | Orientation des processus | Maintenez les haches de l’outil orientées vers le bas. | |
| Tangent absolu | Appliquez automatiquement la direction tangente absolue. | ||
| Ext. axe rétroprog. | Propagez les valeurs des axes externes à l’envers. | ||
| CTS rétropropagation | Propager la configuration et l’état de singularité à l’envers. | ||
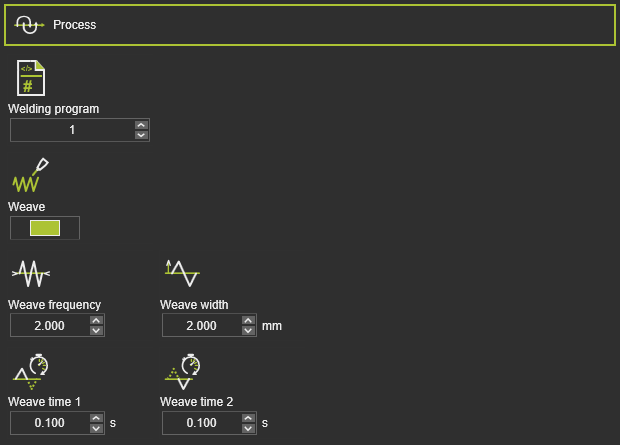 | programme de soudure | Numéro de programme de soudure. | |
| tissage | Activez le mouvement de motif de tissage. | ||
| fréquence de tissage | Fréquence du motif de tissage. | ||
| Largeur de tissage | Amplitude du motif de tissage. | ||
| Temps de tissage 1 | Habit gauche du motif de tisse. | ||
| Temps de tissage 2 | Habit droit du motif de tissage. | ||
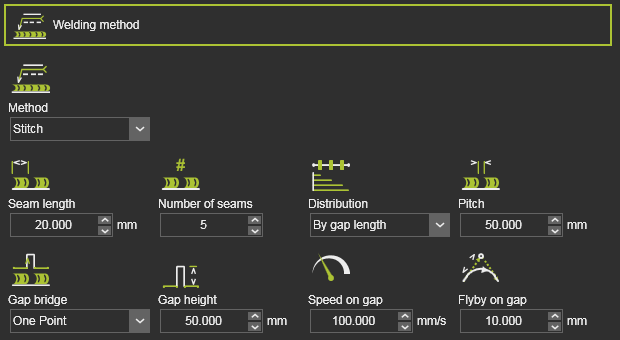 | Méthode | Soudure continue ou à couture. | |
| longueur de couture | Longueur de couture de maille. | ||
| Nombre de coutures | Nombre de coutures de mailles. | ||
| Distribution | Répartition des mailles le long du trajet d’outil. | ||
| Pitch | Espace entre les points. | ||
| pont Gap | Mouvement du pont entre les coutures. | ||
| Hauteur de l’écart | Hauteur du pont à l’écart. | ||
| Vitesse sur l’écart | Vitesse sur la voie du pont. | ||
| Passage sur le gap | Précision pour atteindre la hauteur du chevalet. | ||
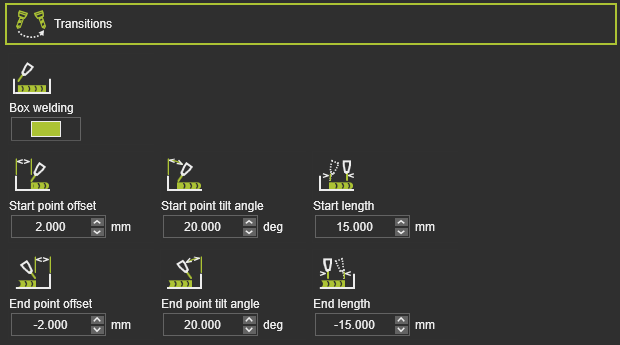 | soudage en boîte | Activez le processus de soudure en boîte. | |
| décalage point de début / fin | Décalez la position de départ/fin. | ||
| angle d’inclinaison du point de départ / fin | Angle d’inclinaison à la position de départ/fin. | ||
| Début / Longueur de fin | Longueur de transition au début/fin. | ||
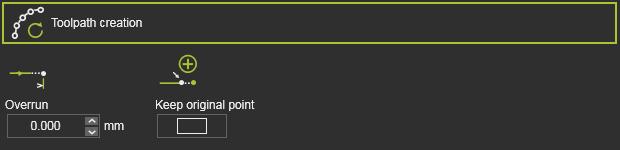 | Débordement | Valeur de longueur de dépassement. | |
| Conserve le point d’origine | Garder ou déplacer le point d’origine. | ||
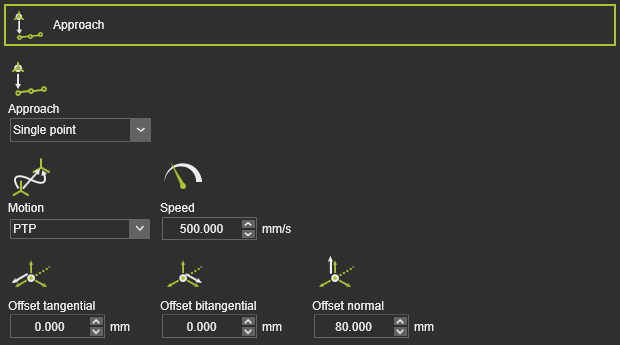 | Approche | Nombre d’étapes d’approche. | |
| Motion | Type de mouvement pour l’approche. | ||
| Vitesse | Vitesse d’approche. | ||
| Décalage tangentiel / bitangentiel / normal | Décalage local du pas d’approche. | ||
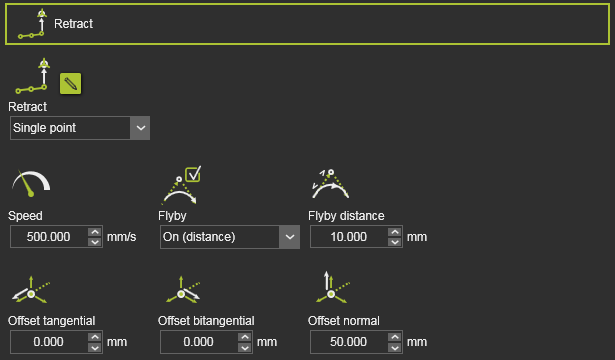 | Rétract | Nombre d’étapes de rétractation. | |
| Vitesse | Rétracte la vitesse. | ||
| Passage | Utilisez la précision de survol ou la position exacte de rétractation. | ||
| Distance de survol | Précision du mouvement sur le chemin de rétractation. | ||
| Décalage tangentiel / bitangentiel / normal | Décalage local du pas de rétractation. |
Événements du programme
La technologie générique de soudure à l’arc comporte les événements de programmation suivants :
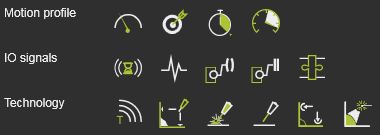
| Événements de mouvement | |
|---|---|
 Speed | Fixe la vitesse des mouvements suivants. |
 Accuracy | Fixe la précision des mouvements suivants. |
 Dwell | Fixe un temps d’attente à l’élément chemin pour que l’outil reste en position jusqu’à ce qu’il avance plus loin. |
 Acceleration | Définit l’accélération pour les mouvements suivants. |
| Événements du signal d’IO | |
|---|---|
 Wait for signal | Ajoute un événement d’attente pour un signal d’entrée du contrôleur actif. |
 Set signal | Ajoute un événement de signal de sortie défini du contrôleur actif. |
 Synchronize robots | Déclenche un événement pour synchroniser les robots coopérants. |
 Set resource port | Définit un port d’une ressource. |
 Wait for resource port | Il attend un port d’une ressource. |
 Adapter actor | Définit un signal d’un adaptateur parent mécanique pour créer ou supprimer une connexion mécanique pendant la simulation. |
| Événement technologique | |
|---|---|
 Text | Insère un commentaire. |
 Seam search | Active et définit les mouvements pour identifier l’emplacement de la jointure. |
 Arc on | Alimente l’arc de soudure. |
 Arc off | Ça coupe l’arc de soudure. |
 Touch connect | Attribue l’étalonnage de la soudure à l’opération de soudage. |
 Seam tracking | Activez le suivi de la couture laser. |
Modèle de procédé
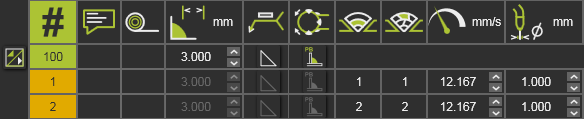
Les conditions de fonctionnement du procédé de soudage sont attribuées à un identifiant de soudage. Dans la table de procédé contrôleur, ces identifiants de soudage peuvent être insérés avec leurs valeurs de procédé spécifiques. Lorsque l’ID de soudure est défini pour la jonction (géométrie du procédé), le contrôleur appliquera les valeurs correspondantes pour cette opération de soudure.


Dans ce procédé de soudage, un modèle peut également être spécifié si un certain système de soudure utilise plusieurs couches.
Commandements auxiliaires
La technologie de soudure à arc par défaut délivre quelques commandes auxiliaires pouvant être exécutées sur l’identifiant du programme, comme indiqué dans le tableau de bord du gestionnaire de programme.