Was ist die automatische Prozesswegoptimierung
Methodik
Die Funktion verwendet eine Methodik iterativer Schritte, um das optimale Ergebnis zu finden. Diese iterativen Schritte werden auf eine Menge von Variablen angewendet, d. h. auf Orientierungswinkel der Werkzeugweg-Elemente, die während der Optimierung verändert werden können.
In jedem Iterationsschritt wird ein Bereich mit einer Anzahl von Variationen erstellt, um das optimale Ergebnis (= minimale Kosten) innerhalb dieses Bereichs zu finden. Aus diesem Optimum wird ein neuer Bereich definiert, der von der Variation vor bis zur Variation nach dem gefundenen Optimum reicht. Dieser Bereich wird wiederum in kleinere Schritte unterteilt, um erneut nach dem Optimum zu suchen.
Dieser Prozess wiederholt sich, bis der Variationsschritt gleich (oder kleiner als) der Diskretisierungsschritt der Variablen ist oder eine andere Randbedingung erfüllt wurde.
Dieser Prozess wird für jede der Variablen ausgeführt. Allerdings kann jede dieser Variablen eine unterschiedliche optimale Orientierung der Werkzeugbahnposition ergeben. Daher wird die resultierende optimierte Werkzeugbahnposition ein Kompromiss zwischen den Ergebnissen der einzelnen Variablen sein.
Am Ende bewertet die automatisierte Pfadoptimierung (APO) den gesamten Werkzeugweg; d. h. den ausgewählten Bereich (Programm, Gruppe oder Operation) und versucht, eine optimierte Lösung zu finden, die den vorgegebenen Qualitätskriterien entspricht und anschließend zu minimalen Kosten führt.
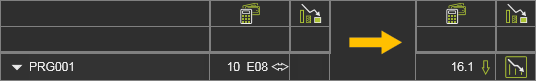
Variationsraum
By default not all attributes are being displayed. It is limited to the most common applied ones. Switching the Expert mode button at the top right of the dashboard will expand the container to show all available attributes. 
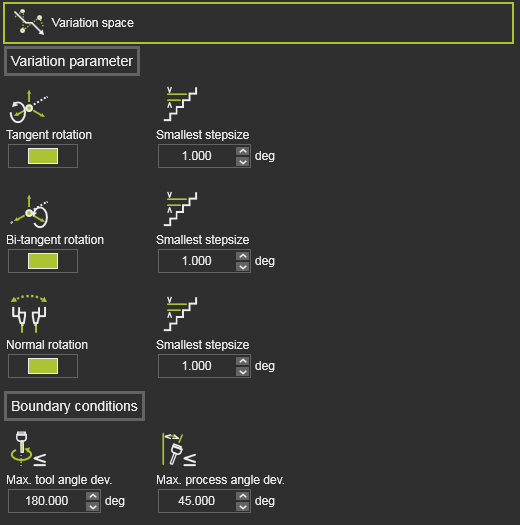
Der Variationsraum definiert, welche Modifikationen an den Werkzeugbahn-Elementen vorgenommen werden können, um die optimale Lösung zu suchen. Er zeigt alle Variablen, die in den Optimierungsprozess einbezogen werden können, deren Variationsbereich sowie den Verteilungsschritt oder die Diskretisierung innerhalb dieses Bereichs.
Für die meisten Technologien oder Szenarien sollten die Standardwerte des Variation Space ausreichen; es ist nichts zu ändern, wenn Sie mit der Bedeutung dieser Variablen nicht vertraut sind.
Die Variablen hier können spezifisch für eine Technologie oder eine bestimmte Technologieeinstellung in Kombination mit einem OEM-Markencontroller sowie Roboter oder Maschine sein. Mit anderen Worten: Der genaue Inhalt des Containers kann in jedem Fall unterschiedlich aussehen.
Variation parameters
Die Variationsparameter beschreiben, welche Achse des Werkzeugbahn-Elements modifiziert werden darf.
| Parameter | Beschreibung | Optimierungsoptionen | Bemerkung | Modus | |
|---|---|---|---|---|---|
 | Tangentialdrehung | Variiert die Werkzeugbahnposition, während sie um ihre Tangentialrichtung rotiert. | Schrittweite Rotationswert in jedem Iterationsschritt. | Wechseln Sie, um es in den Optimierungsprozess einzubeziehen. | Experte |
 | Bi-Tangenten-Rotation | Variiert die Werkzeugbahnposition, während sie um ihre Bi-Tangenten-Richtung rotiert wird. | Schrittweite Rotationswert in jedem Iterationsschritt. | Wechseln Sie, um es in den Optimierungsprozess einzubeziehen. | Experte |
 | Singularitätsausrichtung | Bewertet Singuläritätssituationen des Roboters oder der Maschine. Im Falle eines Roboterszenarios bezeichnet die Singuläritätsorientierung die Rotation der Werkzeugbahnposition um ihre Normalachse. | Step size Rotation value in each iteration step. Deviation cone Axis with values within the specified cone angle are being optimized. | Wechseln Sie, um es in den Optimierungsprozess einzubeziehen. | Experte |
 | Normale Rotation (Lichtbogenschweißtechnik) | Variiert die Werkzeugbahnposition, während sie um ihre Normalrichtung rotiert. | Schrittweite Rotationswert in jedem Iterationsschritt. | Wechseln Sie, um es in den Optimierungsprozess einzubeziehen. | Experte |
Boundary conditions
Der Abschnitt Randbedingungen enthält zusätzliche Parameter, die eingeführt werden können, um die Anzahl der Variationen zu begrenzen. Während normalerweise die Tangenten- und Bi-Tangenten-Drehung der Werkzeugwegposition zwischen -180 und +180 Grad variieren kann, verursachen diese Parameter zusätzliche Bedingungen, die es ermöglichen, dass die Tangenten- und Bi-Tangenten-Achse nur innerhalb des Bereichs rotiert und solange die Randbedingung weiterhin erfüllt ist.
| Parameter | Beschreibung | Optimierungsoptionen | Bemerkung | |
|---|---|---|---|---|
 | Max. Prozesswinkelabweichung | Die maximal zulässige Prozesswinkelabweichung von der Referenzrichtung. | Ein Optimierungsergebnis wird akzeptiert, wenn der Prozesswinkel kleiner oder gleich diesem Wert ist. Dieser Wert kann nur bearbeitet werden, wenn das entsprechende Kriterium Prozesswinkelabweichung in der Qualitätsbewertung deaktiviert wurde. | |
  | Max. Abweichung des Arbeitswinkels (Lichtbogenschweißtechnik) | Die maximal zulässige Abweichung des Arbeitswinkels von der Referenzrichtung. | Only available when the process angle deviation criteria has been replaced by separated work and tool angle criteria. | |
  | Max. Abweichung des Fahrwinkels (Lichtbogenschweißtechnik) | Die maximal zulässige Abweichung des Fahrwinkels von der Referenzrichtung. | Only available when the process angle deviation criteria has been replaced by separated work and tool angle criteria. | |
  | Max. Werkzeugwinkelauslenkung (Lichtbogenschweißtechnik) | Die maximal zulässige Werkzeugwinkeldeviation von der Referenzrichtung. |
Optimierungssteuerung
By default not all attributes are being displayed. It is limited to the most common applied ones. Switching the Expert mode button at the top right of the dashboard will expand the container to show all available attributes.
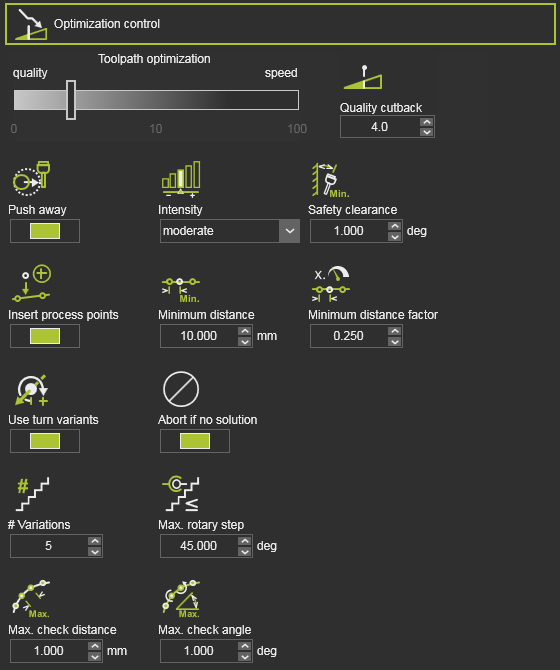
Die Optimierungssteuerung ist eine Reihe von Attributen zur Verwaltung des Optimierungsprozesses.
| Attribut | Beschreibung | Bemerkung | Modus | |
|---|---|---|---|---|
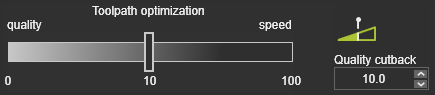 | Heuristischer Parameter zur Balance zwischen dem besten Ergebnis und der schnellsten Berechnungszeit. | Der Wert kann als Kostentoleranz pro Meter Werkzeugweg interpretiert werden. Ein Wert von 0 würde zum global besten Ergebnis führen, d. h. zu den niedrigsten Kosten, unabhängig von der erforderlichen Rechenzeit. Ein Wert von 1 würde bedeuten, dass auch ein Werkzeugweg mit durchschnittlich bis zu 1 höheren Kosten pro Meter als Optimierungsergebnis akzeptabel wäre, obwohl es bessere Ergebnisse mit niedrigeren Gesamtkosten geben würde. |
Im Standard-Optimierungsprozess wird jede Werkzeugwegposition anhand der in den Simulations-Einstellungen festgelegten Kollisions-Toleranz analysiert. Wenn die anfängliche Werkzeugwegposition Kollisionen aufweist, neigt die Optimierung dazu, eine Lösung sehr nahe an dieser Kollision (bzw. Kollisions-Toleranz) zu finden, um die Kosten-Auswirkungen zu minimieren. Mit den folgenden Attributen kann eine zusätzliche kollisionsfreie Anforderung definiert werden.
| Attribut | Beschreibung | Bemerkung | Modus | |
|---|---|---|---|---|
 | Zurückdrängen | Aktiviert ein zusätzliches Optimierungskriterium mit dem Ziel, den Abstand zwischen potenziell kollidierenden Objekten zu vergrößern. | Es wirkt als abstoßende Kraft, die versucht, den Abstand zwischen den Objekten zu vergrößern und dabei auch andere Zielkriterien berücksichtigt. | |
 | Intensität | Die Stärke des Abstoßungseffekts. | Abhängig von den Kosten anderer Zielkriterien kann ein bestimmter Grad an Stärke unterschiedliche sichtbare Auswirkungen haben. | |
 | Sicherheitsabstand | Der minimale Winkelabstand zur Kollision, der nach Möglichkeit eingehalten werden soll. | Wenn der Sicherheitsabstand nicht eingehalten werden kann, werden auch Lösungen näher an der Kollision ausgewählt. Ein Standardwert von 1 Grad wurde festgelegt. | Experte |
 | Max. Anzahl der Variationen | Teilt den Bereich in eine maximale Anzahl von Variationen, d. h. Schrittgröße. | Experte | |
 | Max. Rotationsschritt | Der maximal zulässige Rotationsschritt pro Variation der Roboter- / Maschinenachse. | Experte | |
 | Abbruch bei keiner Lösung | Beendet die Optimierung. | Um unnötig lange Berechnungszeiten zu vermeiden, wird der Optimierungsprozess abgebrochen, wenn im ersten Iterationsschritt keine Lösung gefunden wurde. | Experte |
Wenn die Ressource über eine begrenzte Drehachse verfügt, kann eine geschlossene Konturgeometrie je nach Startpunkt und Prozessrichtung zu Entwindungssituationen führen.
| Attribut | Beschreibung | Bemerkung | Modus | |
|---|---|---|---|---|
 | Verwenden Sie Drehvarianten | Verhindern Sie Entwindungssituationen, indem Sie für den ersten Prozesspunkt geeignete Drehwerte auswählen. | Begrenzt auf einen Drehwert unterhalb und einen oberhalb des Standard-Drehwerts. Drehvarianten werden nicht berücksichtigt, wenn der Drehwert bereits für den ersten Prozesspunkt festgelegt ist. | Experte |
Die automatische Werkzeugwegoptimierung erstellt einen optimierten Werkzeugweg basierend auf der Vorfallvalidierung an den Werkzeugwegpositionen und den Zwischenpunkten auf kreisförmigen Werkzeugwegabschnitten. Sie kann nicht verhindern, dass zwischen diesen Werkzeugwegpositionen die Trajektorie dennoch auf ein Vorfallproblem stößt, da die Trajektorie selbst nicht bewertet werden kann. Durch die Verwendung der Bewegungsprüfung der Daten des Werkzeugwegs kann der Algorithmus Zwischenpunkte zwischen den Werkzeugwegpositionen definieren und diese auf Vorfälle bewerten. Die Qualitätsbewertung dieser Zwischenpunkte beschränkt sich auf Vorfälle bezüglich Kollision, Erreichbarkeit und Singularität.
| Attribut | Beschreibung | Bemerkung | Modus | |
|---|---|---|---|---|
 | Max. Abstand | Die maximale kartesische Distanz zwischen zwei aufeinanderfolgenden zu überprüfenden Punkten. | Experte | |
 | Max. Winkel | Der maximale Winkelabstand zwischen zwei aufeinanderfolgenden zu überprüfenden Punkten. | Experte |
Die Qualität des Werkzeugwegs wird in Kosten gemessen. Zwischenfälle an Werkzeugwegpositionen oder zwischen den Positionen erhöhen in der Regel diese Kosten. Die automatische Optimierung kann den Wirkungsbereich dieser Zwischenfälle identifizieren. Durch den Versuch, diesen Bereich zu begrenzen, werden die Kosten reduziert. Dies kann erreicht werden, indem zusätzliche Prozesspunkte auf dem Werkzeugweg um diese kritischen Bereiche hinzugefügt oder eingefügt werden.
| Attribut | Beschreibung | Bemerkung | Modus | |
|---|---|---|---|---|
 | Prozesspunkte einfügen | Schalter zum Aktivieren, um zusätzliche Prozesspunkte einzufügen. | ||
 | Mindestabstand | Der minimale kartesische Abstand zwischen zwei Prozesspunkten. | Measured between two inserted process points or between the inserted process point and an existing one. | Experte |
 | Minimaler Abstands-Faktor | Der Mindestabstand als Faktor der lokalen Prozessgeschwindigkeit. | Measured between two inserted process points or between the inserted process point and an existing one. | Experte |
Die eingefügten Prozesspunkte gehören zu den automatischen Optimierungsdaten. Das bedeutet, dass beim Ausführen einer weiteren Optimierung, dem Entfernen der Optimierungsdaten oder anderen Vorgängen, die eine Neuberechnung des ursprünglichen Werkzeugpfads verursachen, diese eingefügten Prozesspunkte gelöscht werden.